Envasadora y Taponadora Rotativa Monobloque: Funcionamiento, Tecnologías, Aplicaciones Industriales y Guía Técnica
1. ¿Qué es una envasadora y taponadora rotativa monobloque?
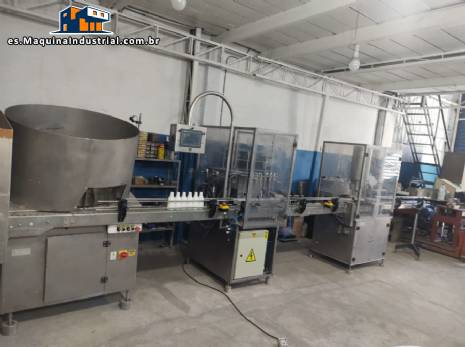
Una envasadora y taponadora rotativa monobloque es un equipo industrial automatizado diseñado para integrar dos o más operaciones de envasado primario en una única estructura mecánica. Según su configuración, la máquina puede realizar la alimentación de frascos, la limpieza interna, la dosificación de líquidos, la inserción de obturadores y goteros, la colocación de válvulas, el posicionamiento de tapas, el roscado, la inspección y el rechazo automático de envases no conformes.
También conocida como máquina monobloque de llenado y taponado, envasadora rotativa automática o equipo integrado de llenado y cierre, esta tecnología se utiliza en las industrias farmacéutica, cosmética, veterinaria, alimentaria, nutracéutica y química.
Su principio de funcionamiento se basa en la ejecución secuencial y sincronizada de las operaciones mediante sistemas mecánicos, neumáticos, eléctricos y electrónicos. El transporte de los envases puede ser intermitente, con paradas en las estaciones de trabajo, o continuo, con los frascos en movimiento durante determinadas operaciones.
Entre las principales ventajas de una envasadora monobloque automática se encuentran la integración de procesos, la reducción del espacio ocupado, la estandarización de los parámetros de producción y la posibilidad de incorporar sistemas de inspección, control y trazabilidad.
2. Principio de funcionamiento y sistemas de transporte
Los frascos pueden transportarse mediante estrellas rotativas, mesas indexadoras, pinzas, cintas sincronizadas o soportes individuales conocidos como pucks. La selección depende de la geometría, las dimensiones, la estabilidad y el material del envase.
Las estrellas de transporte suelen fabricarse con polímeros de ingeniería, como UHMW-PE y POM. La selección del material depende de la resistencia al desgaste, la estabilidad dimensional, la compatibilidad química y los requisitos de limpieza.
El accionamiento puede utilizar reductores, mecanismos de indexación mecánica, servomotores o una combinación de tecnologías. En las máquinas accionadas por servomotores, la sincronización entre estaciones puede realizarse mediante control electrónico de movimiento, incluidos los perfiles conocidos como electronic cam.
La arquitectura monobloque permite coordinar las operaciones de llenado y cierre en un sistema integrado. Esto puede reducir las transferencias intermedias, facilitar el control del proceso y disminuir el riesgo de vuelco o desalineación de los frascos cuando el sistema de transporte está correctamente diseñado.
El uso en salas limpias o procesos asépticos requiere medidas adicionales de diseño higiénico, control ambiental, contención, limpieza y validación. La configuración monobloque, por sí sola, no garantiza la esterilidad ni el cumplimiento de los requisitos de una sala limpia.
3. Tipos de envasadoras monobloque y arquitecturas operativas
3.1. Monobloque de movimiento intermitente
En una envasadora rotativa de movimiento intermitente, la mesa indexadora o estrella de transporte avanza entre posiciones definidas y permanece detenida durante parte del ciclo. Las operaciones de dosificación, inserción de componentes y taponado pueden realizarse durante estas paradas.
Esta arquitectura es adecuada para distintos niveles de productividad y puede facilitar las operaciones que requieren un posicionamiento estable del envase, como el llenado volumétrico, la inserción de obturadores y el roscado de tapas.
La capacidad productiva depende del número de cabezales, el tiempo de dosificación, las características del producto, el número de estaciones y los tiempos de movimiento. Por tanto, no existe un intervalo de velocidad universal aplicable a todas las máquinas monobloque de movimiento intermitente.
3.2. Monobloque de movimiento continuo
En una envasadora rotativa de movimiento continuo, los frascos permanecen en movimiento durante las operaciones. Las boquillas de llenado y los cabezales de cierre pueden acompañar a los envases mediante mecanismos sincronizados, sistemas de seguimiento o conjuntos móviles.
Esta arquitectura se utiliza habitualmente en aplicaciones de mayor productividad. El movimiento continuo puede reducir los efectos de las aceleraciones y desaceleraciones sobre el líquido, pero no elimina automáticamente las salpicaduras, la formación de espuma o las turbulencias.
El rendimiento depende de la viscosidad, el caudal, la tensión superficial, el diseño de las boquillas, la geometría del frasco y el control del proceso de llenado.
3.3. Sistema rotativo de una sola mesa
En la configuración de una sola mesa rotativa, las estaciones de trabajo se distribuyen alrededor de una mesa o estrella principal. Esta solución puede proporcionar una máquina compacta cuando el número de operaciones y los tiempos de ciclo son compatibles con el diseño.
3.4. Sistema de transferencia con múltiples estrellas
Los sistemas de múltiples estrellas utilizan discos de transferencia sucesivos para desplazar los frascos entre las distintas operaciones. Según la configuración, las estrellas pueden encargarse del llenado, la inserción de componentes, la colocación de tapas, el cierre y la descarga.
El número de estrellas y la distribución de las operaciones dependen del diseño de la máquina. Las transferencias deben tener en cuenta la estabilidad del envase, la sincronización y la precisión de posicionamiento.
3.5. Sistema de transporte mediante pucks
Los pucks son soportes individuales que sujetan los frascos durante el transporte y las operaciones de envasado. Pueden utilizarse para envases con bases estrechas, geometrías asimétricas, recipientes inestables o formatos difíciles de manipular directamente.
La necesidad de utilizar pucks debe determinarse mediante pruebas de estabilidad, velocidad de producción, precisión de posicionamiento y compatibilidad con el formato.
4. Principales estaciones de una envasadora y taponadora automática
4.1. Alimentación, transferencia y limpieza interna de los frascos
Los envases llegan a la máquina mediante una cinta transportadora de alimentación y se separan con tornillos sinfín, guías, dispositivos de sincronización u otros mecanismos. Después, se transfieren a las estrellas o a los sistemas de posicionamiento.
Cuando es necesario, la limpieza interna puede realizarse mediante soplado de aire filtrado, extracción de partículas, ionización o una combinación de tecnologías.
Las especificaciones del aire de proceso deben considerar las partículas, la humedad, el aceite y la calidad microbiológica según la aplicación. Los filtros HEPA y los filtros destinados al tratamiento del aire comprimido tienen funciones y criterios de cualificación diferentes.
La ionización puede reducir la carga electrostática de determinados envases plásticos y facilitar la eliminación de partículas. Sin embargo, no sustituye la limpieza ni garantiza la esterilización.
4.2. Dosificación y llenado de líquidos
El sistema de llenado posiciona las boquillas en relación con la boca del frasco y el nivel de llenado previsto. Según la máquina, las boquillas pueden permanecer fijas o desplazarse verticalmente durante la dosificación.
Para productos con tendencia a formar espuma o salpicaduras, puede utilizarse el llenado de abajo hacia arriba, conocido como bottom-up filling. En este proceso, la boquilla acompaña el aumento del nivel del líquido para controlar su caída y reducir las turbulencias.
El método debe seleccionarse según el producto y el envase, ya que no todas las formulaciones requieren este sistema.
El goteo residual puede controlarse mediante válvulas de cierre en la punta de la boquilla, dispositivos antigoteo o sistemas de aspiración inversa, conocidos como suck-back. La selección depende de la viscosidad, la formación de hilos, la volatilidad y la compatibilidad química.
4.3. Inserción de obturadores, goteros y válvulas
La estación de inserción coloca componentes internos o sistemas de dispensación en la boca del frasco. Entre los componentes habituales se encuentran los obturadores goteros, los reductores de flujo, las válvulas pulverizadoras y las bombas dosificadoras.
La alimentación puede realizarse mediante sistemas vibratorios, alimentadores centrífugos, canales de orientación o dispositivos automáticos específicos. La transferencia puede utilizar pinzas, mecanismos mecánicos, cabezales de inserción o robots industriales.
En las válvulas con tubo pescante, la longitud del tubo debe ser compatible con la altura y la geometría del frasco. Las guías y los dispositivos de centrado pueden reducir el riesgo de doblado o posicionamiento incorrecto cuando están correctamente diseñados.
La tecnología de alimentación debe ser compatible con la geometría y la fragilidad de los componentes.
4.4. Posicionamiento y colocación de tapas
Las tapas se orientan y se transportan hasta la estación de colocación mediante canales, alimentadores, pinzas, sistemas de vacío u otros mecanismos específicos.
En las tapas roscadas, la alineación inicial entre la tapa y la boca del frasco es fundamental para reducir el riesgo de roscado cruzado, daños mecánicos y cierres incorrectos.
El método de presentación debe tener en cuenta la geometría de la tapa, el material, la velocidad de la máquina y el tipo de cierre requerido.
4.5. Roscado y control del par de apriete
Los sistemas de taponado pueden utilizar embragues mecánicos, limitadores de par, acoplamientos magnéticos o cabezales accionados por servomotores.
Los cabezales con limitación de par ayudan a controlar la fuerza de apriete y reducen el riesgo de cierre excesivo. Los sistemas servoaccionados pueden controlar parámetros como la velocidad de giro, la posición angular y los límites de par, según la instrumentación instalada.
Es importante distinguir entre el par de apriete programado o estimado y el par medido directamente. El registro individual del par en todos los envases requiere sistemas específicos de medición, adquisición de datos y trazabilidad.
Los parámetros de cierre deben establecerse mediante pruebas de integridad del sellado, estanqueidad, fuerza de apertura y compatibilidad entre el frasco, la tapa y el producto. Las unidades habituales incluyen N·cm, N·m y lbf·in.
4.6. Inspección de calidad y rechazo automático
Los sistemas de inspección pueden incluir sensores fotoeléctricos, sensores de altura, dispositivos de medición, cámaras industriales y sistemas de visión artificial.
Según la configuración, pueden comprobar la presencia de la tapa, la altura del cierre, la presencia del obturador, la alineación de los componentes y otras características visibles.
La verificación del par de apriete requiere un sistema de medición adecuado, ya que una cámara convencional no puede confirmar directamente el par aplicado.
Los envases rechazados pueden desviarse mediante expulsores neumáticos, mecanismos mecánicos o sistemas robotizados. El sistema de rechazo debe validarse para evitar que los envases no conformes vuelvan al flujo de producto aprobado.
La continuidad de la producción durante el rechazo depende del sistema de control, los requisitos de seguridad y la capacidad de la máquina para gestionar fallos.
5. Tecnologías de dosificación para máquinas de envasado industrial
La tecnología de dosificación debe seleccionarse según el volumen, la viscosidad, la composición química, la sensibilidad del producto, la precisión requerida y los procedimientos de limpieza.
5.1. Bomba peristáltica
La bomba peristáltica utiliza rodillos o elementos de compresión que actúan sobre un tubo flexible y desplazan el líquido mediante la deformación progresiva del tubo.
El producto entra en contacto principalmente con el interior del tubo y con los demás componentes del circuito de producto. Cuando el sistema está diseñado para ello, pueden utilizarse conjuntos de tubos dedicados o desechables para facilitar los cambios de producto y reducir el riesgo de contaminación cruzada.
Deben evaluarse la vida útil del tubo, la compatibilidad química y la resistencia a los ciclos de limpieza o esterilización. El desgaste puede afectar a la precisión de dosificación.
Sus aplicaciones incluyen soluciones farmacéuticas, reactivos de diagnóstico, cosméticos líquidos y procesos asépticos diseñados y validados específicamente. La bomba peristáltica no garantiza por sí sola la esterilidad ni la ausencia total de contaminación cruzada.
5.2. Dosificación volumétrica por pistón
El sistema de pistón volumétrico utiliza un cilindro y un pistón para aspirar y dispensar una cantidad definida de líquido. La dirección del flujo puede controlarse mediante válvulas u otros mecanismos de conmutación.
Esta tecnología puede ofrecer robustez mecánica, repetibilidad y capacidad para trabajar con distintas viscosidades cuando está correctamente dimensionada y ajustada.
El rendimiento depende de las juntas, el desgaste, la presencia de partículas, las características del producto y los parámetros de funcionamiento.
Se utiliza en jarabes, geles, lociones, cremas fluidas y otras formulaciones compatibles. El acero inoxidable AISI 316L puede especificarse para determinadas partes en contacto con el producto, teniendo en cuenta también la compatibilidad de las juntas y los demás materiales.
5.3. Pistón cerámico sin válvulas convencionales
En determinados sistemas de microdosificación, un elemento cerámico combina movimientos de traslación y rotación para alternar los canales de aspiración y descarga sin utilizar válvulas convencionales independientes.
Esta tecnología puede proporcionar buena repetibilidad, resistencia al desgaste y adecuación a aplicaciones que requieren pequeños volúmenes de dosificación.
La precisión depende de las holguras funcionales, el desgaste, las propiedades del líquido y la calidad de fabricación. La compatibilidad con CIP, limpieza in situ, y SIP, esterilización in situ, debe confirmarse para cada modelo.
Sus aplicaciones incluyen la microdosificación farmacéutica y los productos de alto valor añadido compatibles con el sistema.
5.4. Caudalímetro másico Coriolis
El caudalímetro Coriolis utiliza tubos vibratorios para determinar el caudal másico del fluido. Según el modelo, también puede medir la densidad y la temperatura.
La dosificación basada en masa puede reducir la dependencia de los mecanismos convencionales de pistón. La cantidad dispensada puede controlarse mediante software cuando se dispone de válvulas, instrumentación y sistemas de control adecuados.
El rendimiento depende del intervalo de caudal, las propiedades del producto, la instalación y el tiempo de respuesta del sistema.
Esta tecnología puede utilizarse con productos químicos, cosméticos, aceites y otras formulaciones compatibles.
5.5. Dosificación gravimétrica
La dosificación gravimétrica utiliza células de carga para determinar la masa del producto. El sistema puede pesar el envase durante el llenado o utilizar estrategias de pesaje antes y después de la dosificación.
Su principal ventaja es la medición directa de la masa. Los algoritmos de control pueden corregir desviaciones cuando los instrumentos y la estrategia de control son adecuados.
Las vibraciones, las corrientes de aire, la estabilidad mecánica y el tiempo de estabilización pueden afectar a la precisión.
La dosificación gravimétrica puede ser apropiada para reactivos de diagnóstico, productos químicos, formulaciones de alto valor añadido y aplicaciones en las que se prefiera el control por masa.
6. Frascos, tapas y sistemas de dispensación
La selección del envase y del cierre debe considerar la compatibilidad con la formulación, la protección frente a la luz, la estabilidad del producto, la integridad del sellado y la presentación comercial.
Los frascos de vidrio ámbar se utilizan para productos sensibles a la luz. La selección del tipo de vidrio depende de la resistencia química y de los requisitos aplicables a la formulación. Los frascos de PET ámbar también pueden ofrecer protección frente a la luz, según la composición y las propiedades ópticas del material, pero no son equivalentes al vidrio farmacéutico de Tipo I, II o III.
Los frascos para gotas pueden utilizar diferentes acabados de cuello y sistemas de dispensación. Debe confirmarse la compatibilidad dimensional entre el frasco, el obturador y la tapa.
Los frascos para jarabes suelen tener capacidades mayores y pueden utilizar tapas roscadas, cierres de seguridad infantil o conjuntos con vaso dosificador.
Los frascos para sérums y productos dermocosméticos pueden fabricarse en vidrio o plástico y equiparse con cuentagotas, bombas dosificadoras o válvulas pulverizadoras.
Los viales farmacéuticos pueden utilizar tapones elastoméricos y sellos de aluminio, incluidos los cierres flip-off, según la especificación del sistema envase-cierre.
Los envases plásticos flexibles pueden fabricarse con LDPE, HDPE u otros polímeros compatibles. Su flexibilidad depende del material, el espesor y el diseño del envase.
Capacidades como 5 mL, 10 mL, 15 mL, 20 mL, 30 mL, 50 mL, 100 mL y 150 mL son ejemplos comerciales, no límites universales para todas las máquinas de llenado.
Entre los principales sistemas de dispensación y cierre se encuentran los obturadores goteros internos, los cuentagotas con bulbo y pipeta, las válvulas pump spray, las bombas para lociones, las tapas de seguridad infantil, los obturadores vertedores y los vasos dosificadores.
La designación DIN 18 está relacionada con las dimensiones del acabado del cuello del frasco. No garantiza la compatibilidad universal entre todos los envases y cierres, por lo que deben comprobarse las dimensiones, las tolerancias y las especificaciones de los componentes.
7. Capacidad productiva y velocidad de llenado
La productividad de una envasadora rotativa monobloque depende del número de cabezales, el tiempo de dosificación, el tipo de movimiento, la viscosidad del producto, el formato del envase y las operaciones integradas.
Como referencias preliminares de planificación, los equipos semiautomáticos de sobremesa pueden trabajar aproximadamente entre 10 y 30 frascos por minuto, mientras que los monobloques automáticos compactos pueden operar entre 30 y 80 frascos por minuto.
Los equipos de mayor capacidad pueden trabajar entre 80 y 150 frascos por minuto o más. Los sistemas rotativos especializados pueden superar los 150 o 300 frascos por minuto, según la configuración y la aplicación.
Estas cifras son orientativas y no constituyen garantías de rendimiento. Las máquinas de una misma categoría pueden presentar capacidades diferentes, y la producción real debe confirmarse para el producto y el formato contratados.
La velocidad nominal corresponde a la capacidad teórica o mecánica especificada. La velocidad validada es la capacidad demostrada bajo condiciones de prueba acordadas. La producción efectiva también considera paradas, ajustes, rechazos y otras pérdidas operativas.
Por este motivo, la selección de una máquina automática de llenado debe considerar el número de envases conformes producidos por hora, y no únicamente la velocidad indicada en el catálogo.
8. Fabricantes de envasadoras rotativas y máquinas monobloque
La selección de proveedores debe considerar el catálogo actual, la configuración exacta de la máquina, la experiencia en la aplicación, la capacidad demostrada, la documentación técnica y la disponibilidad de asistencia.
En Brasil, empresas como Pró-Máquina, Nocato, Lemaq, Cetro Máquinas y Welman/Delalibera pueden incluirse en una investigación preliminar de proveedores de equipos de llenado, cierre y automatización industrial. La disponibilidad de máquinas monobloque rotativas, las tecnologías de dosificación y las capacidades productivas deben confirmarse directamente con cada empresa.
La evaluación debe determinar si el proveedor fabrica los equipos, comercializa máquinas de terceros o integra sistemas. También es recomendable solicitar referencias instaladas, planos de formato, requisitos de servicios industriales, documentación de cualificación, disponibilidad de repuestos y condiciones de asistencia técnica.
Los fabricantes y grupos internacionales IMA Group, Marchesini Group, Bausch+Ströbel, Groninger, Romaco, Syntegon y Optima Packaging pueden considerarse en la búsqueda de equipos para aplicaciones farmacéuticas, cosméticas e industriales. La selección debe basarse en el modelo específico, ya que cada catálogo puede incluir diferentes arquitecturas y tipos de envases.
En Norteamérica, Cozzoli Machine Company, Filamatic y Capmatic son empresas que pueden investigarse según la aplicación prevista.
En Asia, Shibuya Corporation, Truking Technology y Tofflon Science and Technology pueden incluirse en una búsqueda internacional de soluciones para las industrias farmacéutica e industrial.
La cualificación de proveedores debe basarse en criterios objetivos, como precisión de llenado, intervalo de par de apriete, velocidad demostrada, flexibilidad de formatos, requisitos higiénicos, documentación técnica, asistencia local y coste total de propiedad. Las afirmaciones de liderazgo de mercado deben estar respaldadas por datos verificables.
9. Buenas Prácticas de Fabricación, cualificación y cumplimiento normativo
Los equipos destinados a la fabricación farmacéutica deben especificarse y cualificarse conforme a los requisitos aplicables al producto, al proceso y al mercado de destino. Los cosméticos, los alimentos, los productos veterinarios y los reactivos de diagnóstico pueden estar sujetos a marcos regulatorios diferentes.
En Brasil, la Resolución RDC n.º 658/2022 de ANVISA establece directrices generales de Buenas Prácticas de Fabricación de medicamentos. Su aplicación debe evaluarse junto con las normas complementarias y las modificaciones vigentes.
9.1. Cualificación del equipo
La cualificación puede organizarse en las etapas DQ, IQ, OQ y PQ, según el uso previsto, el riesgo y el plan de calidad del proyecto.
La Cualificación del Diseño, o DQ, documenta que la solución propuesta cumple los requisitos del usuario, del proceso, de seguridad y de calidad.
La Cualificación de la Instalación, o IQ, verifica la instalación, los componentes, los materiales, los servicios industriales, los instrumentos y la documentación pertinente.
La Cualificación Operacional, u OQ, demuestra que los controles, las alarmas, los enclavamientos y los parámetros de funcionamiento operan dentro de los intervalos especificados.
La Cualificación del Desempeño, o PQ, demuestra que el equipo cumple los criterios establecidos en las condiciones de uso previstas.
Estas etapas no sustituyen la validación del proceso de llenado, la validación de los procedimientos de limpieza ni otras actividades necesarias para demostrar la calidad del producto.
9.2. Sistemas informatizados y 21 CFR Part 11
La norma 21 CFR Part 11 de la FDA aborda los registros electrónicos y las firmas electrónicas en las circunstancias comprendidas en la normativa estadounidense aplicable. Su alcance depende de los requisitos regulatorios y de la forma en que se mantienen y utilizan los registros.
Cuando corresponda, los sistemas informatizados pueden necesitar accesos individuales, permisos por función, registros de auditoría protegidos, controles de integridad de datos, mecanismos de firma electrónica, procedimientos de copia de seguridad y recuperación, y validación del sistema.
Las aprobaciones adicionales, las firmas dobles o la separación de funciones deben definirse según la normativa aplicable y los procedimientos de la empresa. Estos mecanismos no son requisitos universales en todas las implementaciones de la Part 11.
La protección de datos debe preservar la exactitud, la integridad, la disponibilidad y la trazabilidad de los registros. El cifrado puede formar parte de la estrategia de protección, pero no sustituye los demás controles necesarios.
9.3. Diseño higiénico y materiales en contacto con el producto
Los materiales en contacto con el producto deben ser compatibles con la formulación, los procedimientos de limpieza, las condiciones de funcionamiento y los requisitos regulatorios aplicables.
El acero inoxidable AISI 316L puede utilizarse en componentes en contacto con el producto, pero su selección depende de las características químicas y de la resistencia a la corrosión. Las juntas, los sellos, las mangueras y los demás componentes también deben especificarse adecuadamente.
Puede establecerse una rugosidad superficial de Ra ≤ 0,4 µm como requisito de diseño para determinadas aplicaciones, pero no debe considerarse una exigencia universal para todas las máquinas de llenado.
La conformidad de elastómeros y polímeros debe evaluarse según su uso previsto. Por ejemplo, la referencia 21 CFR 177.2600 trata de artículos de caucho destinados al contacto repetido con alimentos y no constituye, por sí sola, una certificación universal para aplicaciones farmacéuticas.
Los requisitos de diseño deben considerar la compatibilidad química, la trazabilidad de los materiales, la facilidad de limpieza, el drenaje, la prevención de la contaminación cruzada y la integridad de los sellos.
CIP significa Cleaning in Place, o limpieza in situ, mientras que SIP significa Sterilization in Place, o esterilización in situ. Son funciones diferentes y su necesidad debe determinarse según el proceso.
No debe suponerse que todos los equipos son compatibles con la esterilización por vapor a 121 °C. La compatibilidad depende del diseño, los materiales, el ciclo especificado y la validación del proceso.
10. Aplicaciones industriales de las envasadoras y taponadoras monobloque
10.1. Industria farmacéutica y homeopática
Los medicamentos líquidos en gotas pueden envasarse en frascos de vidrio o plástico compatible, con obturadores goteros o sistemas dosificadores. La selección depende de la formulación, la dosis prevista y la integridad del cierre.
Las preparaciones homeopáticas y las esencias florales pueden utilizar frascos ámbar con obturador y tapa, siempre que las dimensiones del cuello sean compatibles con el conjunto.
Las soluciones nasales pueden utilizar frascos con válvulas pulverizadoras u otros dispositivos de dispensación según la formulación y la vía de administración.
Los colirios y las soluciones oftálmicas requieren especial atención a la esterilidad, la compatibilidad de los materiales, el sistema envase-cierre y el proceso de fabricación. La selección del frasco no sustituye los controles exigidos para los productos oftálmicos.
Los jarabes y expectorantes pueden envasarse en frascos de vidrio o plástico con tapas roscadas, cierres de seguridad infantil y dispositivos de medición.
Las vitaminas líquidas pueden utilizar frascos ámbar y cuentagotas cuando el sistema de dispensación sea compatible con la formulación y la administración prevista.
10.2. Industria cosmética y dermocosmética
Los sérums faciales, las formulaciones con ácido hialurónico y otros productos dermocosméticos pueden utilizar frascos de vidrio o plástico con cuentagotas o bombas dosificadoras.
Los aceites capilares, los elixires y los sérums para el cabello pueden utilizar tapas, goteros o válvulas compatibles con la viscosidad y las propiedades de la formulación.
Los tónicos, las aguas micelares y las soluciones cosméticas fluidas pueden envasarse con válvulas pulverizadoras, bombas dosificadoras o tapas vertedoras.
Los perfumes y las colonias requieren compatibilidad entre la formulación, el material del frasco, el atomizador y los sellos. El sistema de cierre debe preservar la integridad y las características del producto.
10.3. Industria alimentaria, nutracéutica y química
Los edulcorantes líquidos pueden utilizar frascos de plástico con obturadores goteros u otros sistemas de dispensación.
Las esencias, los aromas y los colorantes alimentarios pueden envasarse en recipientes de vidrio o plástico compatible, teniendo en cuenta la composición química, la estabilidad y los requisitos aplicables al contacto con alimentos.
Los aceites esenciales requieren atención a la volatilidad, la compatibilidad química y la integridad del cierre.
Los reactivos de diagnóstico de laboratorio deben utilizar recipientes y sistemas de cierre compatibles con la estabilidad, la sensibilidad y los requisitos de rendimiento del producto.
Las aplicaciones y capacidades de envasado deben definirse según el producto, el recipiente, el diseño del proceso y el rendimiento esperado. Una envasadora rotativa monobloque correctamente especificada puede integrar la dosificación, la inserción de componentes y el cierre en un proceso automatizado, con controles adaptados a las necesidades de cada sector industrial.
11. Cómo elegir una envasadora rotativa monobloque
La selección debe comenzar con la definición del producto, el volumen de llenado, la precisión de dosificación requerida y los formatos de los envases.
Es necesario evaluar la viscosidad, la formación de espuma, la volatilidad, la compatibilidad química, la sensibilidad a la contaminación y los requisitos de limpieza. Estos factores determinan la tecnología de dosificación, los materiales en contacto con el producto y la configuración de las boquillas.
También deben considerarse los tipos de cierre, la necesidad de insertar obturadores o válvulas, el control del par de apriete, los sistemas de inspección y los mecanismos de rechazo.
La capacidad productiva debe especificarse para los productos y formatos reales, con criterios de aceptación para la precisión de llenado, la integridad del cierre, el rechazo de envases no conformes y la disponibilidad operativa.
En aplicaciones farmacéuticas, la documentación técnica, la cualificación, la trazabilidad de los materiales y la adecuación a los requisitos regulatorios son factores importantes para seleccionar al proveedor.
Por último, la evaluación de la inversión debe considerar no solo el precio de compra, sino también la facilidad de limpieza, el cambio de formato, el consumo de servicios industriales, el mantenimiento, los repuestos, la asistencia técnica y el coste total de propiedad.
Una máquina automática de llenado y taponado correctamente especificada permite integrar operaciones de envasado, mejorar la consistencia del proceso y satisfacer las necesidades de producción de distintos sectores industriales. |